

管片模具生产过程中哪些环节需严格把控?
管片模具作为盾构隧道施工的核心装备,其制造精度直接影响管片拼装质量、隧道防水性能及结构稳定性。从设计到交付的全流程中,以下环节需通过技术手段与管理措施双重保障,确保模具满足高精度、高耐久性要求。
一、设计阶段:建模与工艺兼容性验证
管片模具设计需基于隧道工程需求进行建模。例如,地铁隧道管片模具需满足外弧面朝上、内弧面精度的要求,设计时需通过CAD软件模拟混凝土流动路径,优化模具型腔结构以减少气泡残留。同时,需考虑材料收缩率对尺寸的影响,预留补偿量。对于特殊结构管片(如异形管片),需采用三维激光扫描技术对隧道断面进行逆向建模,确保模具与工程需求的匹配度。
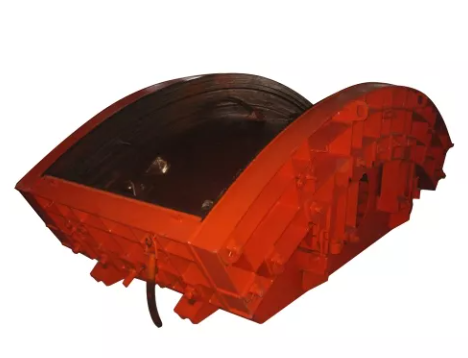
二、材料选择:性能稳定性与加工适应性
模具主体材料需具备高强度、低热膨胀系数及良好焊接性能。材料入厂前需进行超声波探伤检测,排除内部裂纹等缺陷,同时通过硬度测试确保耐磨性。对于高精度模具,可选用预硬化钢模块,减少热处理变形风险。
三、加工工艺:多轴联动与定角度刀具应用
模具型腔加工是精度控制的核心环节。传统三轴数控铣床因无法直接加工复杂曲面,需通过多次装夹定位累积误差。现代工艺采用五轴联动加工中心,通过刀具轴向摆动实现型腔一次成型。针对管片模具特有的倒角过渡结构,可定制化设计定角度刀具,配合高速铣削,缩短单倒角加工时间,同时将表面粗糙度控制在Ra1.6μm以内。
四、装配与检测:基准统一与全尺寸扫描
装配环节需以模具设计基准为统一参照,采用激光跟踪仪实时监测关键尺寸(如管片宽度、弧长)。例如,端模板与侧模板的装配间隙需控制在0.05mm以内,通过百分表抽检确保无装配应力。成品检测需结合三坐标测量仪与光学投影仪,对模具型腔进行全尺寸扫描,生成偏差热力图。对于超差部位,需通过数控修正机进行局部铣削或补焊处理。
五、表面处理与预验收:防腐与验证
模具表面需进行喷砂处理后喷涂水性脱模剂,均匀涂层。预验收阶段需模拟实际工况进行试生产,连续浇筑3环管片后检测模具变形量。
管片模具制造是集材料科学、精密加工与工程验证于一体的系统性工程。通过设计优化、工艺创新与严格检测,可实现模具全生命周期精度保持,为盾构隧道施工提供可靠保障。
